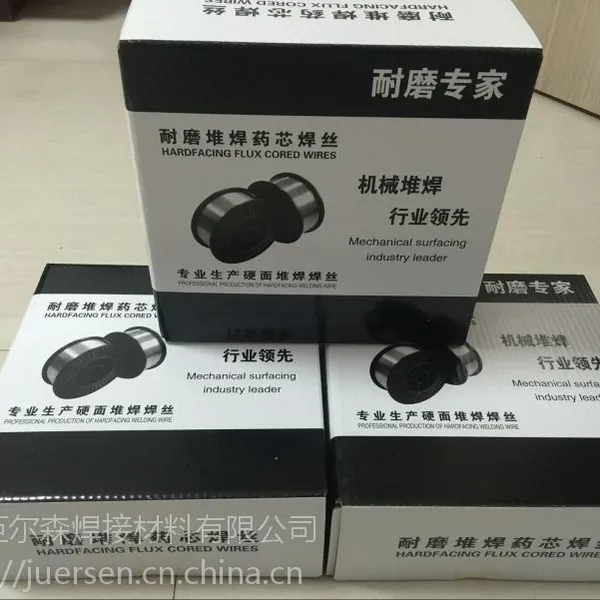
| 品牌:Lincoln/林肯 | 型号:YD265耐磨药芯焊丝 | 类型:药芯 |
| 材质:堆焊 | 牌号:YD265耐磨药芯焊丝 | 产地:江苏省 |
| 助焊剂含量:1% | 加工定制:是 | 焊丝直径:1.6mm |
| 熔点:1300℃ | 长度:盘 | 重量:15g |
| 用途:机械 | 工作温度:220 | 焊接电流:380A |
| 是否含助焊剂:是 | 适用范围:机械 | 规格:1.6mm |
YD265耐磨药芯焊丝系列产品,公司具有良好的市场信誉,专业的销售和技术服务团队,凭着经营
直径(mm)1.2 1.4 1.6堆焊层硬度(HRC)60-67特点及主要功能
高硬度耐磨焊丝主要用于 -轧辊----热模具与热锻模、矿物磨辊、管模等耐磨、耐热硬面的堆焊与恢复尺寸。在进行埋弧堆焊时,均采用直流反接(焊丝接正)。根据具体产品情况,配以相应焊剂。硬面药芯焊丝属粗丝,规格通常在φ2.6~4.0mm 。通常焊丝规格为φ3.2mm时,推荐使用260~400A电流,28~36V弧压,450~550mm/min焊速,约20~50mm干伸长度等焊接参数实施堆焊。
施焊母材[C]≥0.30%时,首层层间温度应提高50~100℃;施焊母材[C]≥0.60%时,宜选用合适的过渡层焊丝进行过渡(搭接量50~60%);当母材[C]≥0.70%时,预热温度应再提高50~100℃;当[C]≥0.90%时,一般不推荐采用堆焊方式获得高硬层。
按通常要求,所有焊材、焊剂与母材应防潮、去锈、除油与油漆。可选用HJ107、HJ260、101、105等焊剂,但初次匹配使用务必进行堆焊评定。升降温速度控制在20~50℃/小时。相应硬度值为经过回火后堆焊第三层的硬度。
产品牌号 C Si Mn P,S Cr Ni Mo V N 硬度 用途:用于轴类和天车行走轮堆焊;轧辊,破碎辊,磨煤辊,连铸辊等堆焊。
JGQ235 0.20 0.3-0.7 1.5-2.5 ≤0.3 1.2-2.2 - 0.3-0.6 - - HRC30-40
JGQ245 0.25 0.3-0.7 1.5-2.5 ≤0.3 5.0-6.0 - 0.4-0.6 - - HRC40-50
JGQ253 0.30 0.3-0.7 1.5-2.5 ≤0.3 5.0-6.0 - 0.4-0.6 0.25 - HRC50-55
JGQ258 0.40 0.3-0.7 1.5-2.5 ≤0.3 5.0-6.0 - 0.4-0.6 0.25 - HRC55-62
JGZ411 5.5 0.5-1.5 1.0-2.5 ≤0.3 25-27 - - - - HRC57-62
JGZ412 6.0 0.5-1.5 2.0-3.0 ≤0.3 21-24 - - - - HRC60-64
JGZ413 5.0 0.5-1.5 1.0-2.5 ≤0.3 20-24 6-8 6-8 - 1-1.5 HRC61-66
JGZ430 ≤0.08 0.3-0.7 0.5-1.0 ≤0.3 16-18 - - - - HRC25-35
JGZ414 ≤0.08 0.3-0.7 0.5-1.5 ≤0.3 13-15 0.7-1.5 Ni3.5-4.5 - NO.08 HRC40-48
耐磨堆焊用药芯焊丝 - - - - - - - -
FluxCoredWireforHardfacing - - - - - - - - - - -
牌号
ProductName 典型化学成分堆焊层金属(%,例值)
TypicalChemicalCompositionofDepositedMetal(%,forinstance) 硬度(HRc)
Hardness(HRc) 特征和用途
CharacteristicsandApplications 保护气体及配用焊剂
ShieldingGasandWeldingFlux -
-
C Mn Si Cr Ni Mo V 其它 -
CX-250(Q) 0.08 1.35 0.45 1.20 - - - - 250(HV) 气保护硬面堆焊药芯焊丝用于表面高硬度层的打底焊和修复堆焊 CO2 -
CX-350(Q) 0.12 1.60 0.50 1.70 - 0.20 - - 350(HV) 气保护硬面堆焊药芯焊丝用于齿轮、轴、挖斗、矿物机械等的磨损、腐蚀部分的堆焊. CO2 -
CX-450(Q) 0.15 1.50 0.50 3.50 - 0.48 0.20 - 450(HV) 气保护硬面堆焊药芯焊丝用于金属间磨损和泥沙磨损部件的硬度堆焊 CO2 -
CX-410(M) 0.06 0.55 0.45 12.60 4.10 - - - 43 埋弧堆焊药芯焊丝用于各种轧辊、轴类等的硬面堆焊 HJ260或HJ107 -
CX-414(M) 0.06 1.00 0.50 13.70 4.00 0.90 - - 45 埋弧堆焊药芯焊丝用于连铸辊、安全阀等的硬面堆焊 HJ260或HJ107 -
CX-414N(M) 0.06 0.90 0.50 13.80 4.00 0.90 - N:0.10 45 埋弧堆焊药芯焊丝用于连铸辊等的硬面堆焊 HJ260或HJ107 -
CX-430(M) 0.06 0.70 0.50 16.80 - - - - 25 埋弧堆焊药芯焊丝用于耐腐蚀性部件的硬面堆焊. HJ260或HJ107 -
CX-901(0) 4.50 1.80 0.90 28.00 - - - - 58~63 自保护硬面堆焊药芯焊丝用于修复磨煤辊及其它破碎机部件,广泛应用于电厂、水泥等行业 自保护
self-shield -
CX-902(0) 4.00 1.60 0.80 27.00 - 2.50 - Nb:6.00 58~63 自保护硬面堆焊药芯焊丝用于电厂磨煤辊及磨盘的修复或气保护堆焊 自保护
self-shield -
CX-903(0) 4.50 1.60 0.80 28.00 - 1.50 1.50 W:1.50 58~63 自保护硬面堆焊药芯焊丝耐高温性能较好,用于磨煤辊、碾碎机等部件的硬面堆焊 自保护