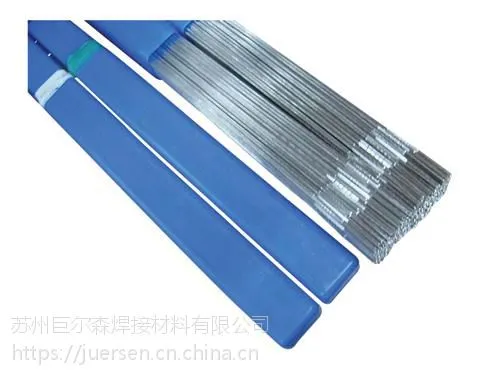
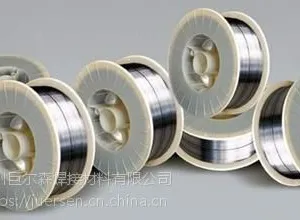
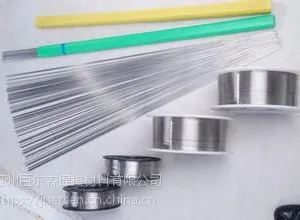
| 品牌:ATLANTIC/大西洋 | 型号:310Cr26Ni21型不锈钢钨极氩弧焊丝 | 类型:实芯 |
| 材质:310Cr26Ni21型不锈钢钨极氩弧焊丝 | 牌号:310Cr26Ni21型不锈钢钨极氩弧焊丝 | 产地:江苏省 |
| 助焊剂含量:2% | 加工定制:是 | 焊丝直径:1.2mmmm |
| 熔点:1200℃ | 长度:盘 | 重量:15g |
| 用途:机械 | 工作温度:220 | 焊接电流:380A |
| 是否含助焊剂:是 | 适用范围:机械堆焊 | 规格:1.6mm |
310是Cr26Ni21型的不锈钢钨极氩弧焊丝。焊缝金属具有优良的耐热、耐腐蚀和抗氧化性能。全位置焊接性能良好。
适用于焊接Cr25Ni20(SUS 310)型不锈钢,也可用于硬化性大的铬不锈钢及异种钢的焊接。

焊丝化学成分(%)
元素 | C | Mn | Si | Cr | Ni | Mo | Cu | S | P |
标准值 | 0.08~ 0.15 | 1.00~ 2.50 | 0.30~ 0.65 | 25.00~ 28.00 | 20.00~ 22.50 | ≤0.75 | ≤0.75 | ≤0.030 | ≤0.030 |
例值 | 0.086 | 1.75 | 0.42 | 26.8 | 20.8 | 0.08 | 0.12 | 0.007 | 0.015 |
焊丝规格
焊丝直径 / mm | 1.0 | 1.2 | 1.6 | 2.0 | 2.5 |
注意事项:
1. 焊前必须对焊件清除铁锈、镀层、油污、水分和杂质等污染物。
2. 焊接时的环境风速应小于1 m / s。有风处应采取挡风措施焊接。
3. 应使用焊接用的氩气,Ar ≥99.99 %。
4. 当焊缝背面充氩气时,气体流量应是正面的1/2,以免形成背面正压而产生根部未焊透。