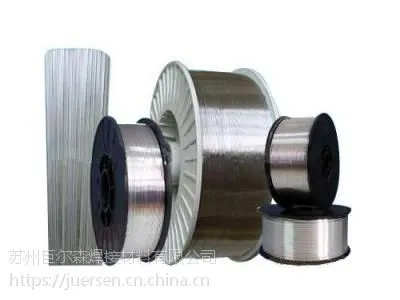
| 品牌:ATLANTIC/大西洋 | 型号:ER410NiMo不锈钢焊丝 H06Cr12Ni4Mo不锈钢焊丝 | 类型:实芯 |
| 材质:堆焊焊丝 | 牌号:ER410NiMo不锈钢焊丝 H06Cr12Ni4Mo不锈钢焊丝 | 产地:江苏省 |
| 助焊剂含量:3% | 加工定制:是 | 焊丝直径:1.6mm |
| 熔点:1200℃ | 长度:盘 | 重量:15g |
| 用途:江苏省 | 工作温度:220 | 焊接电流:380A |
| 是否含助焊剂:是 | 适用范围:机械 | 规格:1.6mm |
符合:YB/T 5092-2005 H06Cr12Ni4Mo
AWS A5.9 ER410NiMo
说明:ER410NiMo是马氏不锈钢用MIG、TIG焊丝,其焊接工艺优良,其焊缝金属具有优良的力学性能。
用途:用于0Cr13Ni5Mo、15Cr13、08Cr13和08Cr13Al等不锈钢的焊接,主要适合于水轮机转轮马氏体不锈钢的同材质焊接及焊补,也适合于同类泵体、阀门的焊补。
焊丝化学成分范围及一例:%
C | Si | Mn | P | S | Cr | Ni | Mo | Cu | |
焊丝 | ≤0.06 | ≤0.50 | ≤0.60 | ≤0.030 | ≤0.030 | 11.00-12.50 | 4.0-5.0 | 0.4-0.7 | ≤0.75 |
一例 | 0.030 | 0.28 | 0.40 | 0.018 | 0.011 | 11.88 | 4.45 | 0.58 | 0.35 |
焊缝金属射线探伤要求:Ⅰ级
注意事项及操作要点:
1. 焊接处须***清除油污、铁锈、水份等表面杂质,以防止焊接时产生气孔、裂纹等,清理时,坡口面及周围要磨出金属光泽。
2. 焊前应清除焊丝表面的油、垢及锈等污物。
3. 为使焊缝获得良好的机械性能,MIG焊接的保护气体建议采用Ar+2%O2,保护气体流量以20-25L/min为优。TIG焊接的保护气体建议采用纯氩气保护,纯度要在99.***以上,保护气体流量以8-15L/min为宜。