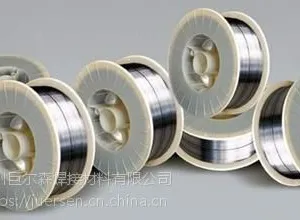
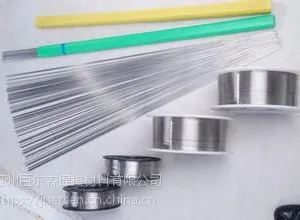
| 是否进口:否 | 产地:江苏省 | 品牌:GOOT/固特 |
| 型号:YD112 EDPCrMo-A1-03铬钼型堆焊药芯焊丝 耐磨焊丝 | 类型:实芯 | 材质:YD112 EDPCrMo-A1-03铬钼型堆焊药芯焊丝 耐磨焊丝 |
| 订货号:YD112 EDPCrMo-A1-03铬钼型堆焊药芯焊丝 耐磨焊丝 | 货号:YD112 EDPCrMo-A1-03铬钼型堆焊药芯焊丝 耐磨焊丝 | 牌号:YD112 EDPCrMo-A1-03铬钼型堆焊药芯焊丝 耐磨焊丝 |
| 助焊剂含量:3% | 加工定制:否 | 焊丝直径:1.6mm |
| 熔点:1200℃ | 长度:盘 | 重量:15g |
| 用途:堆焊机械 | 工作温度:220 | 焊接电流:380A |
| 是否含助焊剂:否 | 适用范围:堆焊机械合金 | 规格:1.2mm |
| 是否跨境货源:否 |

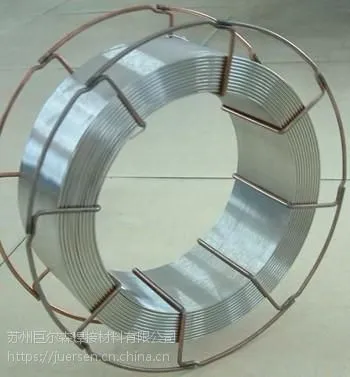
YD112堆焊药芯焊丝
说明:YD112是CO2气体保护的普通铬钼型堆焊药芯焊丝。相当GB/T 984—2001标准的焊丝型号EDPCrMo-A3-03,堆焊时电弧稳定、脱渣容易。公司生产的YD112焊丝交直流两用,可全位置焊接。并获得***的工艺性能和物理性能。
用途:适用于堆焊受磨损的中、低碳钢或低合金钢表面修补,如矿山、农业机械的堆焊与修补。
熔敷金属化学成分(质量分数)
C | Cr | MO |
≤0.25% | ≤2.00% | ≤1.50% |
堆焊层硬度:HB≥220。
参考电流
焊丝直径/mm | 1.2 | 1.4 | 1.6 |
焊接电流/A | 180~220 | 200~240 | 220~260 |
注意事项:
1、采用直流反接;
2、焊接时,CO2气体流量宜为20~25L/min;
3、焊丝的干伸长度宜控制在15~25L/min;
4、道间温度推荐控制在300℃左右;
5、焊前必须对焊件清除铁锈、油污、水分等杂质。